
Cardboard Paint Arresto är professionell utrustning för att fånga och filtrera färgdimma, huvudsakligen gjord av högkvalitativ wellpapp, filterbomull och vattentät beläggning. Den antar en modulär ...
See Details
Yueze Environmental Protection tillhandahåller one-stop-kompatibla industriella ytbehandlingslösningar med professionell teknik och fint hantverk.
 Få förfrågningar
2026-09-04
Kör handen längs ramen på en välskött traktor eller ett elskåp utomhus efter år av sol, regn och vägsalt: finishen är fortfarande slät, tjock och envist intakt. Den hållbarheten kommer sällan från flytande färg. Det kommer från pulverlackering, och det korta svaret på hur det fungerar är detta: ett finmalt torrt pulver får en elektrostatisk laddning, den jordade metalldelen drar de laddade partiklarna på sin yta och runt dess kanter, och ugnsvärme smälter sedan och binder pulvret kemiskt till en kontinuerlig, hård film. Det finns inget lösningsmedel att avdunsta, inga droppar att sjunka och tjockleken byggs upp i en enda passage.
Guiden nedan går igenom kemin inuti pulvret, fysiken som gör att det fastnar, de tre stegen i processen, hur pulver kan jämföras med flytande färg, och utrustningen som en komplett linje behöver för att göra allt detta på ett tillförlitligt sätt, skift efter skift.
Pulverlackering är inte bara färg med vätskan borttagen; det är en formulering byggd för en annan appliceringsmetod. Innan det mals till pulver är materialet en blandad smälta av fyra funktionella ingrediensgrupper:
Blandningen extruderas, kyls och mals till fina partiklar, vanligtvis mätt i tiotals mikrometer, så den flyter som mjöl men ändå kan sprayas genom en pistol nästan som en vätska.
Termohärdande formler – polyester, epoxi, epoxi-polyester hybrid, polyuretan – dominerar industriell finish. Under gräddning reagerar harts och härdande till ett molekylärt nätverk som inte kan smältas igen. Den oåterkalleligheten är det som ger pulverlackerade delar deras motståndskraft mot kemikalier, värme och stötar.
Termoplastiska pulver – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
Oavsett om montern drivs manuellt eller helt automatiserad, och om delen är en liten konsol eller en tvåtons gjutning, går varje pulverlackeringsjobb genom samma tre steg: förbered ytan, applicera laddat pulver, härda filmen.
Pulver fäster genom direktkontakt och elektrostatisk kraft, så allt som finns kvar på metallen – bearbetningsolja, rost, kvarnskala, fukt – blir ett svagt lager som fångas under finishen. Dåliga förberedelser dyker sällan upp i montern; det visar sig månader senare som flagning, blåsor eller korrosion som kryper under en annars perfekt utseende film.
Beredningen kombinerar vanligtvis alkalisk avfettning eller en omvandlingstvätt av fosfattyp för att avlägsna oljor med slipmedel eller kulblästring för att avlägsna rost och avlagringar från gjutgods och svetsar. För tunga gjutgods och konstruktionsstål är blästring inte valfritt – det är steget hela finishen beror på.
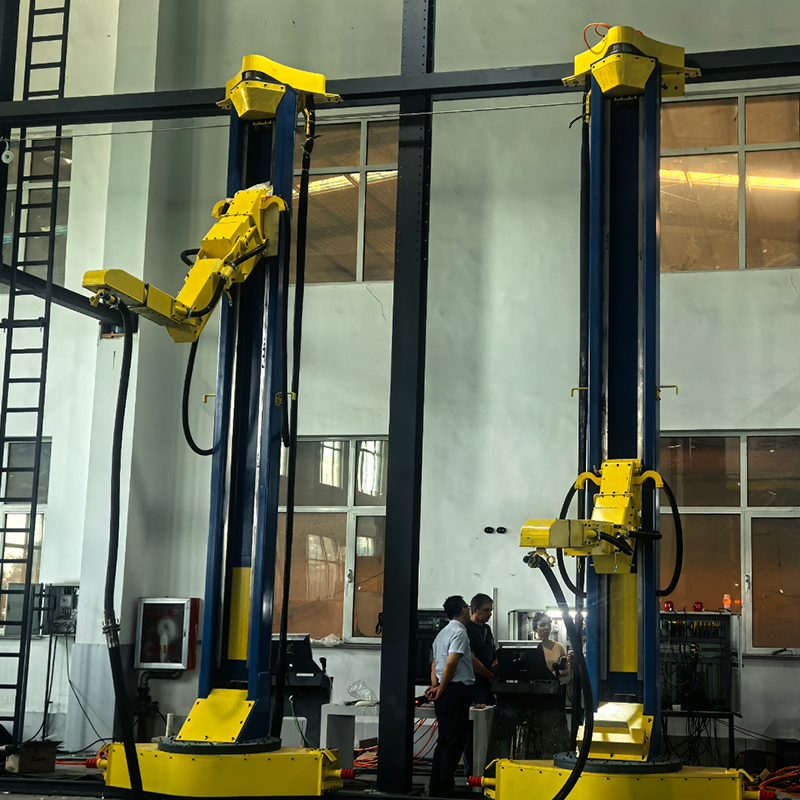 Sliprum & automatisk kulblästringsmaskin för ytbehandling Innan pulver sprutas måste tunga gjutgods och konstruktionsstål blästras för att skala rost, avlagringar och gamla beläggningar så att finishen kan fästa. Denna utrustning ger en innesluten, automatisk blästring med dammborttagning, vilket gör det till ett viktigt förbehandlingssteg värt att se över. Visa produkt →
Inuti båset dras pulver från en fluidiseringsbehållare – en behållare som håller pulvret suspenderat i lätt bubblande luft så att det rör sig genom slangar som en vätska – och levereras till sprutpistolen. I den vanligaste uppsättningen, coronaladdning, en högspänningselektrod vid pistolspetsen, som vanligtvis körs kl. tiotals kilovolt , joniserar den omgivande luften och överför negativ laddning till partiklarna när de lämnar pistolen. Den jordade delen drar det laddade molnet mot sig själv, och partiklarna håller laddningen tillräckligt länge för att förbli fästa genom hantering och transport till ugnen.
Två effekter gör metoden anmärkningsvärt effektiv. Wrap-around innebär att laddade partiklar följer det elektriska fältet till kanter, sidor och till och med baksidan av delen. Självbegränsande konstruktion innebär att när det laddade lagret växer, börjar det stöta bort inkommande pulver, vilket håller filmtjockleken någorlunda jämn – vanligtvis ca. 50 till 100 mikrometer (2 till 4 mil) i ett enda pass skulle en flytande färg behöva flera lager för att matcha.
Två variationer spelar roll i produktionen. Tribo-pistoler laddar pulver genom friktion snarare än högspänning och når djupa fördjupningar där koronafält kämpar, medan doppning i fluidiserad bädd bygger mycket tjocka funktionella beläggningar på delar som ventilkroppar.
Applicering lägger bara pulver på delen; ugnen gör det till en beläggning. De flesta härdade pulver härdar när själva metallen når ungefär 160 till 200 °C (cirka 320 till 390 °F) och håller den temperaturen för 10 till 20 minuter , med exakta värden som anges av pulvertillverkarens datablad. När delen värms upp händer tre saker i följd:
Härdningskontroll måste mätas på metallen, inte bara i ugnsluften. En underhärdad film blir kritig och matt och misslyckas med kemisk testning; en överbakad gulnar och blir spröd. För värmekänsliga substrat som fiberskivor med medeldensitet smälter lågtemperatur- och UV-härdbara pulver försiktigt och härdar inom några sekunder under ultravioletta lampor.
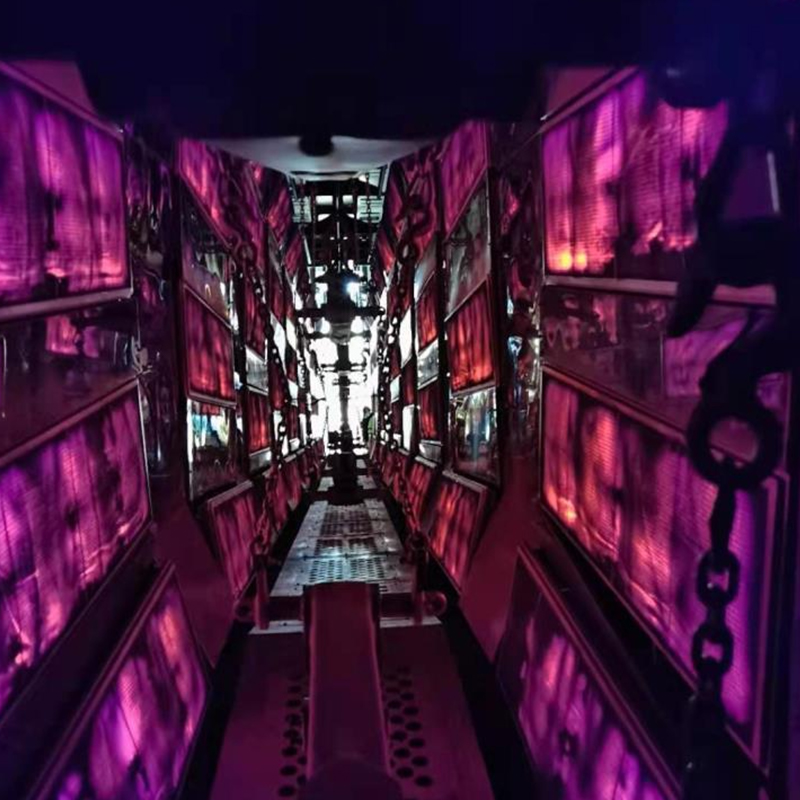 Industriellt torkrum för pulverhärdning och uttorkning Härdningskvaliteten avgör om en pulverlackfilm är hållbar eller kritig och spröd. Detta torkrum erbjuder enhetlig varmluftscirkulation, exakt konstant temperaturkontroll och anpassningsbara uppvärmningslägen, vilket hjälper köpare att uppnå konsekventa, helt härdade ytbehandlingar. Visa produkt →
Hela processen vilar på en fysisk regel: motsatta laddningar lockar . I praktiken avgör två detaljer om finishen blir enhetlig.
Delen måste vara riktigt jordad genom rena krokar och hängare. Påbakade pulverrester isolerar kroken, försvagar attraktionen och producerar tunna, fläckiga filmer tillsammans med slöseri med överspray – vilket är anledningen till att disciplinerade butiker bränner av eller byter ut krokar enligt ett fast schema.
Djupa hörn, kanaler och urtag skyddar sig från det elektriska fältet, så laddat puder tenderar att undvika exakt de områden som behöver mest skydd. Linjedesigners svarar med noggrann pistolplacering, fram- och återgående automatiska pistoler, reducerad spänning nära urtag, eller tribo pistoler på komplex geometri.
Pulver- och flytande färg kan båda se bra ut på dag ett; skillnaderna visar sig i kostnad, efterlevnad och hållbarhet:
| Aspekt | Pulverlackering | Flytande färg |
|---|---|---|
| Transportör | Torrt pulver, lösningsmedelsfritt | Lösningsmedels- eller vattenbaserad |
| VOC-utsläpp | I princip ingen | Betydande för lösningsmedelsburna typer |
| Överspray | Samlas in och återanvänds med ett återvinningssystem | förlorat; behöver filtrerade avgaser |
| Film per ansökan | Tjock enkelpassage, vanligtvis 50–100 µm | Tunn; flera lager för lika kroppsbyggnad |
| Härdning | Ugnshärdning, kemisk tvärbindning | Lufttorkning eller bakning, lösningsmedelsavdunstning |
| Passar bäst för | Ledande delar som tål bakningstemperaturer | Brett utbud, inklusive värmekänsliga föremål |
För en fabrik som väger VOC-efterlevnad, materialavfall och genomströmning avgör dessa rader vanligtvis argumentet till förmån för pulver.
Vid produktionsvolym är pulverlackering mindre en enda maskin än en balanserad kedja av utrustning som rör sig med transportörens hastighet. En komplett industrilinje inkluderar vanligtvis:
Varje steg begränsar de andra: ugnens uppehållstid beror på transportörens hastighet, båsets luftflöde beror på återvinningsdesignen och kroklayouten på transportören påverkar både jordning och filmlikformighet. Erfarna köpare utgår därför från detaljen, genomströmningen och finishspecifikationen och arbetar sedan bakåt till utrustningen. För en uppdelning av station för station, se vilken utrustning en beläggningsproduktionslinje faktiskt innehåller .
 Pulverlackering Line for Metal Workpiece Finishing Eftersom ugnsuppehåll, båsluftflöde och transportördesign alla samverkar, föredrar många köpare en komplett integrerad lösning. Denna automatiserade pulverlackeringslinje täcker applicering och härdning med hög pulveråtervinning, noll VOC-utsläpp och fullständiga anpassningsmöjligheter. Visa produkt →
Varje elektriskt ledande del som tål härdningstemperatur är en kandidat, och i verkliga fabriker är listan lång:
Porösa gjutgods förtjänar särskild uppmärksamhet: instängd luft och fukt orsakar utgasande nålhål om inte delar är förgräddade eller pulvret innehåller avgasande tillsatser, och deras vikt kräver robust upphängning och transport. Vår gjuteri och motviktsbeläggningslösningar visa hur blästring, upphängning, sprutning och härdning är konstruerad kring exakt den här typen av tungt arbetsstycke.
De flesta finishdefekter spåras tillbaka till en specifik, åtgärdbar orsak:
Pulverlackering fungerar eftersom den kombinerar en enkel fysikalisk princip med en kontrollerad kemisk reaktion under värme. Förberedelser, laddning och härdning måste var och en vara rätt, eftersom inget steg kan kompensera för ett annat. Att hålla den balansen stadig, skift efter skift, är vad en specialbyggd pulverlackeringslinje är konstruerad för att göra – och det är därför fabriker som behandlar linjen som ett system, snarare än en samling maskiner, är de vars finish kunderna återkommer till.
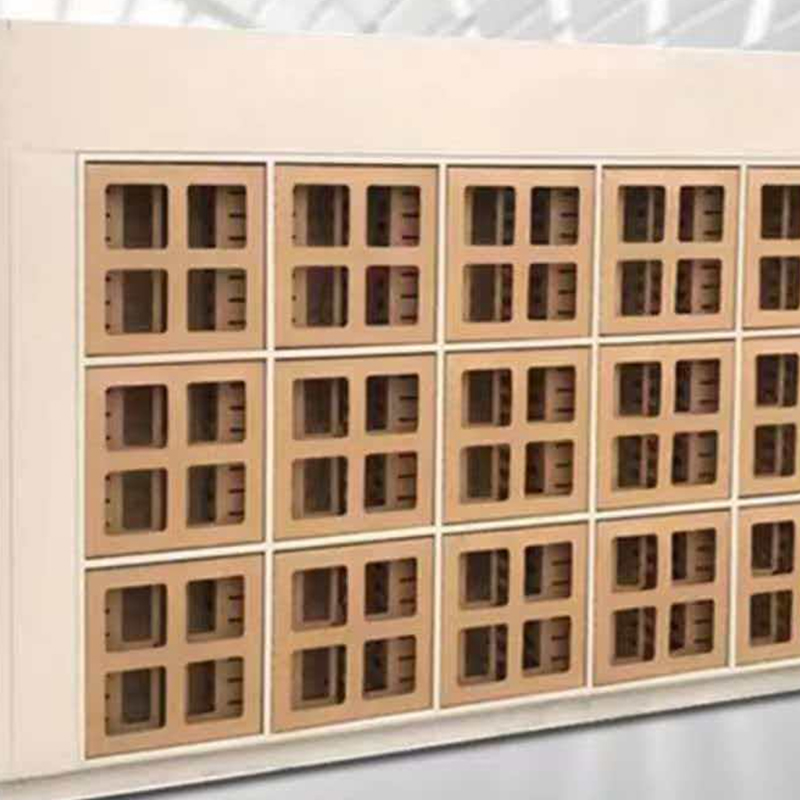
Cardboard Paint Arresto är professionell utrustning för att fånga och filtrera färgdimma, huvudsakligen gjord av högkvalitativ wellpapp, filterbomull och vattentät beläggning. Den antar en modulär ...
See Details
Professionell underhållslinje speciellt utformad för vagnar och tankfartyg, tillämplig på olika typer av vagnar och tankbilar (järnvägsbil, gondolvagn, flatbil, oljetanker, kemikalietanker, LNG/LPG...
See Details
Högeffektivt luftfilter Bomull är en kärnkomponent för luftrening, huvudsakligen gjord av högkvalitativa fibermaterial. Den har fina och täta filterporer, stark adsorptionskapacitet, god luftgenoms...
See Details
Avfallsgasbehandlingsutrustning, elektriskt driven med stabil effekt, huvudsakligen sammansatt av en gasuppsamlingskåpa, reningsfilter, fläkt, kontrollsystem och avgasutloppsanordning. Den använder...
See Details
Generellt överliggande transportörsystem, elektriskt driven med stabil effekt, huvudsakligen sammansatt av spår, hängande hållare, drivenhet och intelligent styrsystem. Den antar installation ovanf...
See Details
Professionell spraybeläggningslinje speciellt designad för motorhöljen, tillämpbar på olika motorkåpor (motorhölje för elfordon, industrimotorhölje, hushållsmotorhölje, högtemperaturmotorhölje, alu...
See DetailsBygg ditt skräddarsydda industriella beläggningssystem
Skicka oss din arbetsstyckesinformation, produktionskapacitet, beläggningsprocess, verkstadslayout och miljökrav. Yueze hjälper till att utvärdera ditt projekt och utveckla en lämplig lösning för beläggning, transport, torkning och miljöbehandling.
Huvudmeny
Produkter
Kontakta oss
Företagsadress:
Nr 12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, Jiangsu-provinsen
Skicka meddelande till oss just nu!

Följ oss: