
En elektroforetisk beläggningslinje är ett komplett automatiskt ytbehandlingssystem. Genom elektroforetisk avsättning bildas en enhetlig, tät och korrosionsskyddande beläggning på metallytan. Hela ...
See Details
Yueze Environmental Protection tillhandahåller one-stop-kompatibla industriella ytbehandlingslösningar med professionell teknik och fint hantverk.
 Få förfrågningar
2026-08-07
Elektroforetisk beläggning , ofta kallad e-coating eller electrocoating, är en färgappliceringsprocess som använder en elektrisk ström för att avsätta laddade färgpartiklar på ett metallsubstrat nedsänkt i ett vattenbaserat beläggningsbad. Det elektriska fältet driver färgpartiklar mot arbetsstycket, vilket resulterar i en enhetlig, tunn film som täcker varje yta, inklusive försänkta områden, kanter, gängade hål och inre håligheter som spraymålning ofta missar helt.
Denna process utförs på en Elektroforetisk beläggningslinje , ett automatiserat produktionssystem som flyttar delar genom rengöring, förbehandling, beläggning, sköljning och härdning i sekvens. Dessa linjer används i stor utsträckning inom bil-, hushålls- och industriutrustningstillverkning eftersom de kombinerar hög täckningskonsistens med stark korrosionsbeständighet, vilket ofta uppnår filmtjockleksvariationer inom bara några mikrometer över en hel del.
Kort sagt handlar elektroforetisk beläggning mindre om att spruta färg på en yta och mer om att använda elektrokemi för att dra en kontrollerad, självbegränsande film på varje ledande område av en del, vilket är exakt varför det har blivit standardmetoden för efterbehandling av delar som måste överleva år av miljöexponering.
För att förstå varför elektroforetisk beläggning ger så konsekventa resultat, hjälper det att titta på den underliggande elektrokemin. Färghartspartiklar är formulerade för att bära en elektrisk laddning när de sprids i vatten. När en likströmsspänning appliceras mellan arbetsstycket och en elektrod inuti badet, migrerar dessa laddade partiklar genom vätskan mot den motsatt laddade ytan, ett fenomen som kallas elektrofores.
När färgpartiklar når metallytan tappar de sin laddning och koagulerar till en fast film. Denna film är elektriskt isolerande, så när den tjocknar motstår den allt mer ytterligare strömflöde till det området. Det praktiska resultatet är en självbegränsande avsättningsprocess : tunna fläckar fortsätter att dra till sig färg snabbare än redan belagda områden, vilket naturligt jämnar ut filmtjockleken över hela delen utan operatörsingripande.
Konventionell spraymålning beror mycket på operatörens skicklighet och pistolvinkel, vilket kan lämna tunn täckning i hörn eller försänkta detaljer. Eftersom elektroforetisk beläggning styrs av elektriskt motstånd snarare än siktlinjesprutning, når den in i lådsektioner, svetsfogar och borrade hål lika effektivt som den belägger platta yttre paneler.
Vid katodisk elektrobeläggning fungerar arbetsstycket som katod och attraherar positivt laddade färgpartiklar. Denna metod är det dominerande valet inom biltillverkning eftersom den ger överlägsen korrosionsbeständighet, vilket gör den till standarden för fordonskarosser, chassikomponenter och underdelar som utsätts för konstant exponering för fukt, vägsalt och temperatursvängningar.
Vid anodisk elektrobeläggning fungerar arbetsstycket som anod och attraherar negativt laddade partiklar. Även om det är mindre korrosionsbeständigt än katodiska system, är anodbeläggning i allmänhet lägre i kostnad och förblir lämplig för allmänna industridelar som inte möter samma exponeringskrav som fordonskomponenter, såsom utrustningshöljen inomhus eller lätt använda metallarmaturer.
Beslutet beror vanligtvis på delens slutanvändningsmiljö. Delar som är avsedda för utomhusexponering, hög luftfuktighet eller vägkontakt motiverar nästan alltid den extra kostnaden för katodiska system, medan inomhus- eller lågexponeringskomponenter ofta kan uppnå acceptabel prestanda med anodbeläggning till en lägre driftskostnad.
An elektroforetisk beläggningslinje är ett helt integrerat system snarare än en enda maskin, som kombinerar flera processsteg för att säkerställa konsekvent, defektfri beläggning på varje del som passerar genom den. Varje steg spelar en distinkt roll vid förberedelse, beläggning och efterbehandling av metallytan.
| Scen | Syfte |
|---|---|
| Avfettning | Tar bort oljor och tillverkningsrester från metallytan |
| Förbehandling / fosfatering | Skapar en omvandlingsbeläggning som förbättrar färgens vidhäftning och korrosionsbeständighet |
| Badkar med elektrobeläggning | Avsätter en enhetlig färgfilm med hjälp av elektrisk ström |
| Ultrafiltreringssköljning | Återvinner överflödigt färgfast material och sköljer bort löst bundna partiklar |
| Härdningsugn | Värmehärdar färgfilmen för att uppnå full hårdhet och kemikaliebeständighet |
Automatiserade transportör- eller lyftsystem flyttar vanligtvis delar genom varje steg på en fast cykel, vilket gör att tillverkare kan bibehålla konsekvent genomströmning och repeterbar beläggningskvalitet över stora produktionsserier. Cykeltiderna varierar beroende på delstorlek och linjedesign, men många produktionslinjer är konstruerade för att bearbeta flera hundra delar per skift samtidigt som de håller snäva filmtjocklekstoleranser.
Elektroforetiska beläggningslinjer används inom ett brett spektrum av tillverkningssektorer där konsekvent finishkvalitet och korrosionsbeständighet är kritiska krav för den färdiga produkten. Den specifika linjekonfigurationen, badkemin och cykeltiden är vanligtvis skräddarsydda för detaljgeometrin och prestandakraven för varje bransch.
| Industri | Typisk tillämpning |
|---|---|
| Automotive | Karosspaneler, chassidelar och underredeskomponenter |
| Hushållsapparater | Metallhöljen för tvättmaskiner, kylskåp och ugnar |
| Möbler | Metallramar för kontors- och utemöbler |
| Industriell utrustning | Maskinhus och strukturella metallkomponenter |
| Elektriska kapslingar | Skåp och paneler som kräver dielektriskt skydd och korrosionsbeständighet |
Även en väldesignad elektroforetisk beläggningslinje kan orsaka defekter om badets kemi, spänning eller förbehandlingskvalitet avviker från specifikationen. Att förstå de vanligaste problemen hjälper tillverkarna att skapa bättre processkontroller från början.
Gasbubblor som genereras under elektrolys kan fastna mot delens yta och lämna små hål i den härdade filmen. Korrekt ställvinklar för delar och kontrollerad spänningsökning under de tidiga sekunderna av nedsänkningen hjälper gas att fly innan den fastnar i formningsfilmen.
Även om elektrobeläggning är i sig självbegränsande, kan dålig badomrörning eller inkonsekvent ledningsförmåga fortfarande orsaka tjockleksvariationer. Regelbunden badfiltrering och konduktivitetsövervakning håller avsättningshastigheterna förutsägbara över hela tanken.
Djupa urtag eller helt slutna hålrum kan skydda vissa ytor från det elektriska fältet, vilket resulterar i tunn eller saknad beläggning inuti dessa områden. Linjedesigners åtgärdar detta genom att justera delens orientering, lägga till dräneringshål eller öka uppehållstiden för geometriskt komplexa delar.
Tillverkare som utvärderar en elektroforetisk beläggningslinje bör överväga badkapacitet, transportörhastighet och antal förbehandlingssteg baserat på deras delstorlek, produktionsvolym och krav på finish. Företag som tillverkar beläggningsutrustning, som Yueze, designlinjer som kan skalas från små verkstäder till högvolymsystem av fordonskvalitet.
Nyckelfaktorer inkluderar vanligtvis badtemperaturkontrollnoggrannhet, spänningsreglering för konsekvent filmtjocklek och sköljsystemets effektivitet, eftersom dessa variabler direkt påverkar beläggningens enhetlighet och långtidskorrosionsprestanda hos de färdiga delarna. Köpare bör också bedöma hur lätt linjen integreras med befintliga förbehandlings- eller pulverlackeringssteg, eftersom många anläggningar kör elektrobeläggning som ett steg i en bredare flerstegs efterbehandlingsprocess.
Energiförbrukning och krav på avloppsvattenrening är ytterligare praktiska överväganden, eftersom elektroforetiska beläggningslinjer involverar kontinuerlig baduppvärmning, sköljvattenanvändning och ultrafiltreringssystem som behöver kontinuerligt underhåll för att fungera effektivt under utrustningens livslängd.
Att förstå dessa grunder hjälper tillverkare att utvärdera om en elektroforetisk beläggningslinje passar deras produktionsmål, särskilt när korrosionsbeständighet, ytkonsistens och långvarig delhållbarhet är högsta prioritet.

En elektroforetisk beläggningslinje är ett komplett automatiskt ytbehandlingssystem. Genom elektroforetisk avsättning bildas en enhetlig, tät och korrosionsskyddande beläggning på metallytan. Hela ...
See Details
Professionell elektroforesbeläggningslinje speciellt designad för elfordon (EV), tillämpbar på olika EV-typer (passagerar-EV, kommersiella EV, nya energilogistikfordon) och EV-komponenter. Huvudtyp...
See Details
Professionell beläggningslinje speciellt designad för stora gjutgods och tunga lastbilsdelar, tillämpbar på olika stora gjutgods (ingenjörsgjutgods, gjutgods för gruvutrustning, industrigjutgods) o...
See Details
Professionell spraybeläggningslinje speciellt designad för motorhöljen, tillämpbar på olika motorkåpor (motorhölje för elfordon, industrimotorhölje, hushållsmotorhölje, högtemperaturmotorhölje, alu...
See Details
Professionell spraybeläggningslinje speciellt utformad för tillverkning och renovering av bilhjul, tillämplig på olika bilhjulstyper (stålhjul, aluminiumfälgar, smideshjul, gjutna hjul, personbilsh...
See Details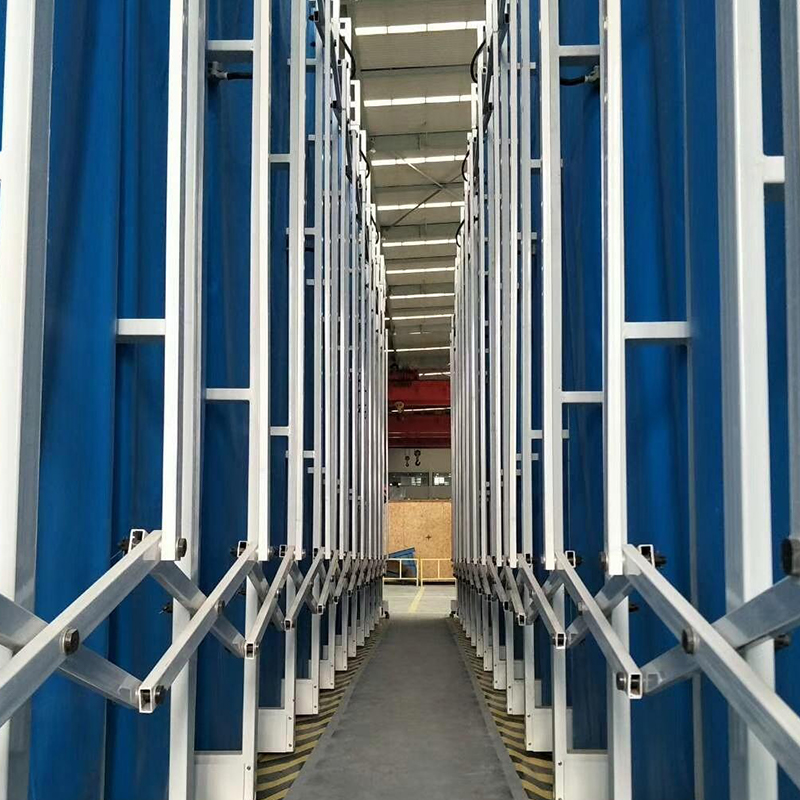
Den infällbara mobila sprut- och slipbåset är en flexibel, platsbesparande och multifunktionell arbetsstation för beläggning. Med en teleskopisk rörlig struktur och integrerat damm- och färgdimmafi...
See DetailsBygg ditt skräddarsydda industriella beläggningssystem
Skicka oss din arbetsstyckesinformation, produktionskapacitet, beläggningsprocess, verkstadslayout och miljökrav. Yueze hjälper till att utvärdera ditt projekt och utveckla en lämplig lösning för beläggning, transport, torkning och miljöbehandling.
Huvudmeny
Produkter
Kontakta oss
Företagsadress:
Nr 12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, Jiangsu-provinsen
Skicka meddelande till oss just nu!

Följ oss: