
Avfallsgasbehandlingsutrustning, elektriskt driven med stabil effekt, huvudsakligen sammansatt av en gasuppsamlingskåpa, reningsfilter, fläkt, kontrollsystem och avgasutloppsanordning. Den använder...
See Details
Yueze Environmental Protection tillhandahåller one-stop-kompatibla industriella ytbehandlingslösningar med professionell teknik och fint hantverk.
 Få förfrågningar
2026-08-14
De flesta pulverlacker härdar mellan 160 och 210 grader Celsius , med de allra flesta standardhärdbara polyester- och epoxipulver härdar vid 180 till 200 grader Celsius i 10 till 20 minuter när själva delen når den temperaturen. Låghärdande pulverformuleringar kan sluta så lågt som 120 till 150 grader Celsius, vilket spelar roll när värmekänsliga substrat som MDF, plaster eller tunn gauge aluminium löper genom en pulverlackeringslinje. Siffran som faktiskt bestämmer en bra härdning är inte ugnens börvärde, det är delens metalltemperatur, eftersom ugnar är inställda högre än målhärdningstemperaturen för att ta hänsyn till uppvärmningstid och delmassa.
Pulverlackering appliceras som ett torrt, elektrostatiskt laddat pulver och blir en hård, kontinuerlig film först när den är uppvärmd. Inuti härdningsugnen i en pulverlackeringslinje smälter pulvret först och flyter till ett slätt skikt och tvärbinder sedan kemiskt för att bilda den slutliga hållbara beläggningen. Om temperaturen är för låg eller uppehållstiden för kort, tvärbinder filmen aldrig helt och lämnar en mjuk, kritaktig eller lätt repig yta även om delen ser belagd ut när den lämnar ugnen.
Varje pulvertillverkare publicerar ett härdningsschema som ett par siffror, en temperatur och en tid, till exempel 200 grader Celsius under 10 minuter mätt på metallytan. Båda siffrorna är sammanbundna, och det ena kan inte bedömas utan det andra. En del som bara når 180 grader Celsius kan fortfarande härda ordentligt om den hålls där under längre uppehållstid, varför ugnslängd och transportörhastighet på en pulverlackeringslinje beräknas runt delmassan, inte bara runt måltemperaturen.
Härdningskraven varierar beroende på kemi, och att välja rätt pulver för applikationen handlar ofta om att matcha härdningstemperaturen till substratet och produktionslinjens kapacitet.
| Pulverkemi | Typisk härdningstemp | Typisk uppehållstid |
|---|---|---|
| Standard TGIC polyester | 180 till 200 grader Celsius | 10 till 15 minuter |
| Epoxi pulver | 160 till 190 grader Celsius | 10 till 20 minuter |
| Epoxi Polyester Hybrid | 170 till 190 grader Celsius | 10 till 15 minuter |
| Låghärdande polyester | 120 till 150 grader Celsius | 15 till 25 minuter |
Rätt svar på vilken temperatur du behöver för pulverlackering beror alltid på vad delen är gjord av, inte bara vilket pulver som finns i behållaren. Att köra ett underlag över dess säkra gräns kan skeva, missfärga eller försvaga materialet även om själva beläggningen härdar perfekt.
Härdugnen är den enskilt viktigaste stationen på en pulverlackeringslinje för att uppnå rätt temperatur konsekvent. En ugn som är inställd för varm i början och för kall vid slutet av transportbanan ger inkonsekventa härdningsresultat över en batch, även när varje del fick samma nominella pulver och börvärde.
Många industriugnar på en modern pulverlackeringslinje använd flera uppvärmningszoner så att lufttemperaturen kan sjunka gradvis istället för att spränga delen med full värme omedelbart, vilket minskar risken för yta av skinn innan delens kärna når temperatur.
Jämn luftflödesfördelning över ugnskammaren förhindrar kalla fläckar, och överbelastning av en pulverlackeringslinje med för många delar hängda för nära varandra blockerar luftcirkulationen och skapar underhärdade sektioner på delarnas skuggade sida.
Transportörhastigheten på en pulverbeläggningslinje ställs in baserat på delmassa och ugnslängd så att varje del tillbringar tillräckligt med tid vid temperatur för att fullborda tvärbindningsreaktionen, inte bara tillräckligt med tid för att passera genom ugnen.
| Problem | Temperaturrelaterad orsak |
|---|---|
| Kritaktig eller mjuk beläggning | Underhärdning från otillräcklig metalltemperatur eller uppehållstid |
| Gulning eller missfärgning | Överhärda från för hög ugnstemperatur eller förlängd uppehållstid |
| Pinholes Eller Ytbubblor | Snabb värmeökning som orsakar avgasning innan filmen sätter |
| Ojämn glans över en batch | Inkonsekvent temperatur i ugnszonen eller blockerat luftflöde |
Att gissa på ugnsbörvärden är den vanligaste orsaken pulverlackeringslinje ger inkonsekventa resultat, så de flesta kvalitetsprogram verifierar den faktiska delens temperatur snarare än att bara lita på ugnsdisplayen.
Standardaluminiumdelar härdar bra vid det normala intervallet 180 till 200 grader Celsius, men tunna profiler drar ibland nytta av ett något lägre ugnsbörvärde i kombination med en längre uppehållstid för att undvika värmeförvrängning.
Ja, låghärdande pulverformuleringar är utformade för att helt tvärbinda vid 120 till 150 grader Celsius, vilket är standardvalet för trä, plast och andra värmekänsliga substrat som körs på en pulverlackeringslinje.
Pulvret kommer att smälta och flyta men kommer inte att tvärbindas helt, vilket lämnar en beläggning som ser färdig ut men som inte klarar vidhäftning, hårdhet och kemikaliebeständighetstestning.
De flesta standardpulver behöver 10 till 20 minuter när själva metalldelen når måltemperaturen, och den exakta siffran anges alltid på pulvertillverkarens tekniska datablad.
Deltjockleken ändrar hur lång tid det tar att nå måltemperaturen snarare än själva måltemperaturen, så tyngre delar behöver längre ugnsuppehåll eller långsammare transportörhastighet på pulverlackeringslinjen för att nå full härdning.

Avfallsgasbehandlingsutrustning, elektriskt driven med stabil effekt, huvudsakligen sammansatt av en gasuppsamlingskåpa, reningsfilter, fläkt, kontrollsystem och avgasutloppsanordning. Den använder...
See Details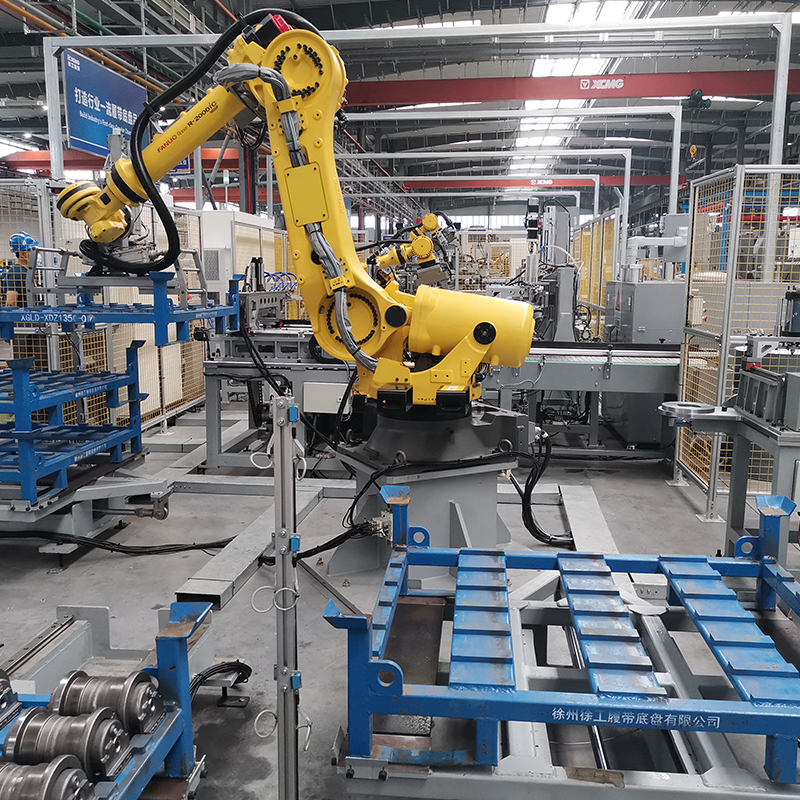
Professionell produktionslinje speciellt designad för dekorativa brunnslock, tillämpbar på olika dekorativa brunnslockstyper (dekorativt brunnslock i gjutjärn, dekorativt brunnslock i rostfritt stå...
See Details
Cardboard Paint Arresto är professionell utrustning för att fånga och filtrera färgdimma, huvudsakligen gjord av högkvalitativ wellpapp, filterbomull och vattentät beläggning. Den antar en modulär ...
See Details
Professionell beläggningslinje speciellt designad för stora gjutgods och tunga lastbilsdelar, tillämpbar på olika stora gjutgods (ingenjörsgjutgods, gjutgods för gruvutrustning, industrigjutgods) o...
See Details
Högeffektivt luftfilter Bomull är en kärnkomponent för luftrening, huvudsakligen gjord av högkvalitativa fibermaterial. Den har fina och täta filterporer, stark adsorptionskapacitet, god luftgenoms...
See Details
Generellt överliggande transportörsystem, elektriskt driven med stabil effekt, huvudsakligen sammansatt av spår, hängande hållare, drivenhet och intelligent styrsystem. Den antar installation ovanf...
See DetailsBygg ditt skräddarsydda industriella beläggningssystem
Skicka oss din arbetsstyckesinformation, produktionskapacitet, beläggningsprocess, verkstadslayout och miljökrav. Yueze hjälper till att utvärdera ditt projekt och utveckla en lämplig lösning för beläggning, transport, torkning och miljöbehandling.
Huvudmeny
Produkter
Kontakta oss
Företagsadress:
Nr 12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, Jiangsu-provinsen
Skicka meddelande till oss just nu!

Följ oss: