
Professionell produktionslinje speciellt designad för dekorativa brunnslock, tillämpbar på olika dekorativa brunnslockstyper (dekorativt brunnslock i gjutjärn, dekorativt brunnslock i rostfritt stå...
See Details
Yueze Environmental Protection tillhandahåller one-stop-kompatibla industriella ytbehandlingslösningar med professionell teknik och fint hantverk.
 Få förfrågningar
2026-07-31
Brunnslock tillverkas genom en sekvens av gjutnings-, bearbetnings- och ytbehandlingssteg, och för dekorativa enheter, en dedikerad Produktionslinje för dekorativ brunnslock hanterar mönstergjutning, precisionsgjutning, kulblästring och pulverlackeringsstadier som förvandlar råt segjärn till en färdig, väderbeständig gatufixtur. Processen börjar med mönsterdesign, där den dekorativa reliefen på omslagsytan, oavsett om det är ett stadsemblem, geometriskt rutnät eller anpassade konstverk, graveras in i formverktyget innan någon metall hälls.
Medan den underliggande gjutmetoden har använts i över ett sekel, har den moderna tillverkningsprocessen skiftat mot automatiserad, modulär utrustning. En välkonfigurerad produktionslinje för dekorativt brunnslock integrerar gjutningsförberedelse, rengöring och beläggning i ett kontinuerligt arbetsflöde, vilket förbättrar konsistensen över stora partier samtidigt som det manuella arbete som traditionellt krävs i varje steg minskar.
Att tillverka ett brunnslock, dekorativt eller standard, följer en definierad sekvens av operationer. Att förstå varje steg klargör varför en specialbyggd produktionslinje ger mer jämn kvalitet än att sätta ihop enskilda maskiner.
Det sista pulverlackeringssteget är det som ger ett dekorativt brunnslock dess långvariga färgbeständighet och korrosionsbeständighet, eftersom en obelagd eller dåligt belagd segjärnyta oxiderar snabbt när den utsätts för väder och vägsalt.
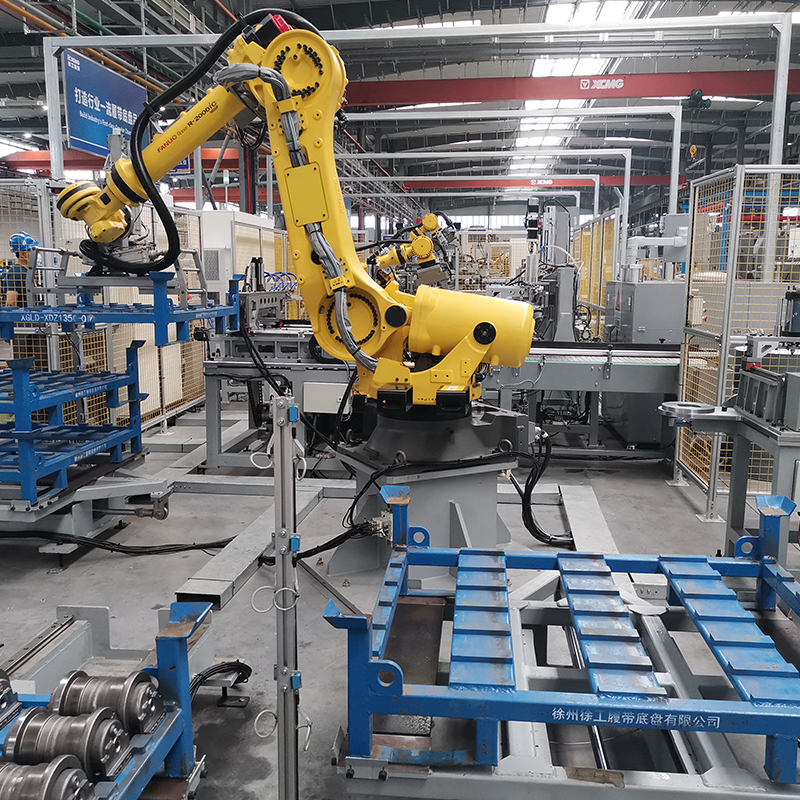
En modern Produktionslinje för dekorativ brunnslock är byggt som ett modulärt automatiskt system, vilket innebär att enskilda processstationer, förbehandling, torkning, pulverspraybox och härdningsugn är sammankopplade med en transportör så att locken rör sig genom varje steg utan manuell överföring mellan maskiner.
| Station | Funktion | Inverkan på slutprodukten |
|---|---|---|
| Skottsprängningskammare | Tar bort sand, glödskal och ytoxid från gjutgodset | Förbättrar pulvervidhäftning och beläggningshållbarhet |
| Förbehandlingstunnel | Avfettar och förbereder metallytan kemiskt | Förhindrar att beläggningen flagnar eller för tidig korrosion |
| Torkugn | Tar bort kvarvarande fukt innan pulverapplicering | Säkerställer ett slätt, defektfritt beläggningsskikt |
| Elektrostatisk sprutbox för pulver | Applicerar dekorativ och skyddande pulverlackering | Ger konsekvent färg och täckning på reliefmönster |
| Härdningsugn | Värmehärdar pulvret till en härdad skyddsfilm | Bestämmer långsiktig väder- och nötningsbeständighet |
Eftersom brunnslock har djupa, intrikata reliefmönster måste pulversprutstationen noggrant ställas in för att nå försänkta ytor jämnt, vilket är en viktig skillnad mellan en beläggningslinje för allmänna ändamål och en som är speciellt konstruerad för dekorativa gjutgods.
Standardbrunnslock lämnas ofta obelagda eller får en enkel asfaltdoppbeläggning, eftersom deras funktion är rent strukturell. Dekorativa överdrag, däremot, installeras ofta på torg, historiska distrikt eller anlagda gångvägar där det visuella utseendet har lika stor betydelse som belastningen.
A Produktionslinje för dekorativ brunnslock måste därför balansera två mål samtidigt: att bevara den strukturella belastningsgrad som krävs enligt kommunala bestämmelser och samtidigt uppnå den ytkvalitet som förväntas i synliga offentliga utrymmen.
Basmaterialet som valts för ett brunnslock förändrar tillverkningsvägen avsevärt. Segjärn är fortfarande det dominerande valet för tunga applikationer, men kompositmaterial och andra material produceras också genom olika processer.
| Material | Primär process | Typisk belastningsklass |
|---|---|---|
| Duktilt järn | Sandgjutning, bearbetning, pulverlackering | Tung fordonstrafik, kommunala vägar |
| Grått gjutjärn | Sandgjutning, grundfinbehandling | Lätt till medelstora fotgängare och fordonsområden |
| Komposit (SMC eller BMC) | Formpressning under värme och tryck | Lätt till medelstark, stöldskyddsapplikationer |
| Rostfritt stål | Plåtformning, svetsning, polering | Dekorativa gångvägar, korrosiva miljöer |
Segjärn med en dedikerad pulverlackeringsprocess är fortfarande det vanligaste tillvägagångssättet för dekorativa överdrag avsedda för både estetiskt tilltalande och tunga strukturella belastningar, eftersom det kombinerar hög belastningskapacitet med den ytförberedelse som krävs för hållbara, livfulla beläggningar.
Konsekvent produktion från en produktionslinje för brunnslock beror på kvalitetskontroller inbyggda i arbetsflödet snarare än inspektion först i slutet. Att fånga upp defekter tidigt förhindrar slöseri med beläggningsmaterial och omarbetning av gjutgods som redan är defekta.
Jiangsu Yueze Environmental Protection Equipment Co., Ltd. är en tillverkare som specialiserat sig på design, tillverkning och installation av beläggningsutrustning, inklusive modulära automatiska produktionslinjer som används för dekorativa gjutgods såsom brunnslock. Företaget har byggt automatiska målningsprocesslinjer som täcker efterbehandling, polering, primerapplicering och topplackhärdning för gjutna komponenter, med projekt levererade i flera provinser för industrier inklusive anläggningsmaskiner, stålverk och gjuterier, vilket återspeglar erfarenhet av att anpassa beläggningslinjedesignen till olika gjutformer och ytfinishkrav.
Gjuterier och kommunala leverantörer som utvärderar en ny eller uppgraderad produktionslinje för dekorativ brunnslock bör väga genomströmningsbehov, mål för beläggningskvalitet och utbudet av täckstorlekar och mönster som de avser att producera, eftersom dessa faktorer avgör den nödvändiga transportörens längd, ugnskapacitet och sprutboxens konfiguration.
En korrekt specificerad produktionslinje för dekorativt manhålslock minskar manuell hantering, förbättrar beläggningskonsistensen över stora partier och hjälper gjuterier att leverera lock som håller både sin strukturella belastningsgrad och sitt visuella utseende under flera år av utomhusservice. Genom att arbeta med en utrustningsleverantör med erfarenhet av gjutning av ytbehandling kan gjuterier matcha linjekonfigurationen exakt till sin produktmix snarare än att anpassa ett generiskt beläggningssystem som inte är designat för dekorativa gjutgods med djuprelief.
Professionell produktionslinje speciellt designad för dekorativa brunnslock, tillämpbar på olika dekorativa brunnslockstyper (dekorativt brunnslock i gjutjärn, dekorativt brunnslock i rostfritt stå...
See Details
Pyrolysugnen och rengöringsbåset är professionell ytbehandlingsutrustning för miljöskydd. Pyrolysugnen använder högtemperatursprickningsteknik för att ta bort gammal färg, fett och beläggningsreste...
See Details
Professionell spraybeläggningslinje speciellt utformad för tillverkning och renovering av bilhjul, tillämplig på olika bilhjulstyper (stålhjul, aluminiumfälgar, smideshjul, gjutna hjul, personbilsh...
See Details
Professionell spraybeläggningslinje speciellt designad för motorhöljen, tillämpbar på olika motorkåpor (motorhölje för elfordon, industrimotorhölje, hushållsmotorhölje, högtemperaturmotorhölje, alu...
See Details
Generellt överliggande transportörsystem, elektriskt driven med stabil effekt, huvudsakligen sammansatt av spår, hängande hållare, drivenhet och intelligent styrsystem. Den antar installation ovanf...
See DetailsBygg ditt skräddarsydda industriella beläggningssystem
Skicka oss din arbetsstyckesinformation, produktionskapacitet, beläggningsprocess, verkstadslayout och miljökrav. Yueze hjälper till att utvärdera ditt projekt och utveckla en lämplig lösning för beläggning, transport, torkning och miljöbehandling.
Huvudmeny
Produkter
Kontakta oss
Företagsadress:
Nr 12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, Jiangsu-provinsen
Skicka meddelande till oss just nu!

Följ oss: