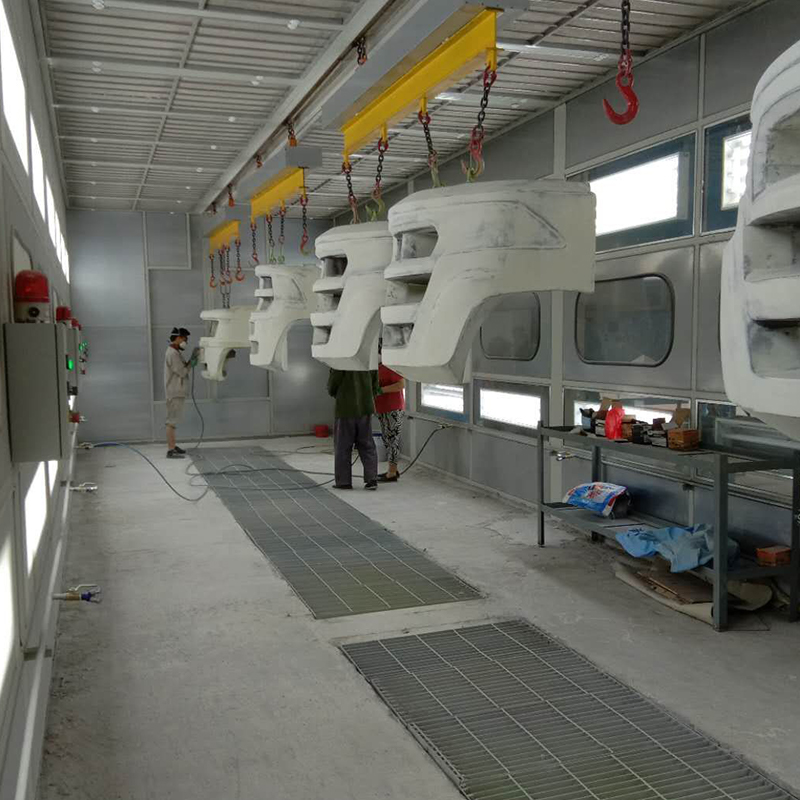
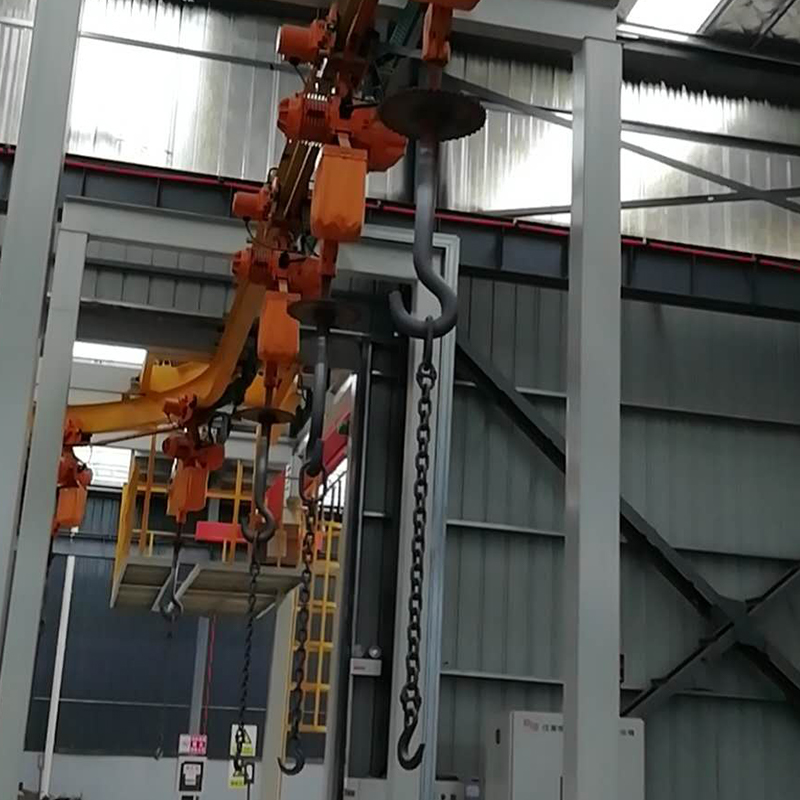
Vad är en beläggningslinje för små komponenter
A Beläggningslinje för små komponenter är byggd för att hantera delar som är för små eller för många för att kunna hängas individuellt på en standardtransportörkrok, såsom konsoler, fästelement, små konsoler, kopplingar och annan hårdvara som produceras i partier. Kärnutmaningen skiljer sig från beläggning med stora delar: istället för att placera ett stort arbetsstycke exakt, måste linjen flytta många små bitar samtidigt utan att låta dem vidröra, staplas eller skugga varandra under sprutning.
Eftersom små komponenter vanligtvis produceras i hög volym, behöver linjen också en snabb, repeterbar cykeltid snarare än den långsammare hanteringen i ett stycke som används för stora gjutgods eller karosspaneler.
Viktiga fördelar med en dedikerad liten komponentlinje
Att köra små delar genom utrustning avsedd för stora komponenter slösar vanligtvis båsutrymme och saktar ner genomströmningen. En dedikerad linje tar upp detta direkt.
Tabell 1: Fördelar med en dedikerad beläggningslinje för små komponenter | Linjefunktion | Praktisk fördel |
| Fixturer med flera krokar eller stativ | Belägger många små delar per cykel istället för en åt gången |
| Kompakt spray- och bakbås | Matchar båsvolymen till delstorleken, vilket minskar slöseri med spraymaterial |
| Snabbare cykeltid för transportören | Stöder högvolym batchproduktion av liten hårdvara |
| Torkning av infraröd strålning | Härdar snabbt tunna beläggningsskikt på lätta delar |
Hur beläggningsprocessen för små komponenter fungerar
Små delar rör sig vanligtvis genom samma grundsteg som större komponenter, men fixturdesign och avstånd blir de viktigaste detaljerna.
Standardprocesssekvens
- Delar rengörs och förbehandlas, ofta i omgångar i en korg eller ställning
- Komponenter laddas på fixturer med flera krokar med tillräckligt med mellanrum för att undvika kontakt
- Primer eller enstegsbeläggning appliceras inuti den kompakta sprutboxen
- Torkning med infraröd strålning härdar beläggningen snabbt på grund av delarnas lägre termiska massa
- Färdiga delar lossas och sorteras för förpackning eller montering
Eftersom små komponenter har mycket mindre termisk massa än stora gjutgods når de i allmänhet härdningstemperatur snabbare, vilket gör att torkningssteget kan löpa med en kortare cykeltid utan att underhärda beläggningen.
Vanliga fixturmetoder för smådelar
Valet av armaturer beror vanligtvis på delens form och hur lätt den kan hänga utan att förskjutas under sprutning.
- Flerkrokstänger: lämplig för delar med hål eller hängspets, såsom fästen och klämmor
- Roterande korgar: lämpar sig för lösa små beslag utan fast upphängningspunkt
- Anpassade jiggar: lämpade för delar som behöver selektiv maskering eller en fast orientering
Tillverkningsvåg bakom utrustningen
Jiangsu Yue Ze Environmental Protection Equipment Co., Ltd. , beläget i Yancheng, Jiangsu, Kina, driver en anläggning som spänner över 35 000 kvadratmeter med ett registrerat kapital på 58 miljoner yuan och rapporterar mer än 40 år av kombinerad erfarenhet av pulverlackeringslinjer och annan produktionsutrustning som täcker både stora, medelstora och små delar. Maskiner är specialbyggda för att möta utmanande bearbetningskrav, med projekt slutförda i flera provinser och exportmarknader.
Vanliga frågor
F1: Varför kan inte små komponenter använda samma linje som stora delar?
Utrustning med stora delar är dimensionerad för hantering i ett stycke och långsammare cykeltider, vilket slösar med båsutrymme och minskar genomströmningen vid beläggning av många små delar per batch.
F2: Hur förhindrar linan att små delar berörs under sprutning?
Fixturer som flerkrokar eller roterande korgar är utformade med fasta mellanrum så att delar hänger eller tumlas separat, och undviker kontaktmärken och obelagda lappar.
F3: Behöver små komponenter en kortare härdningscykel?
Ofta ja, eftersom små delar har lägre termisk massa och värms upp snabbare än stora gjutgods, vilket tillåter kortare härdningstider utan att underhärda beläggningen.
Köpare bör bekräfta fixturtypen som passar deras delform, förväntad batchstorlek per cykel och om leverantören har hanterat liknande volymer av små delar tidigare.