
Professionell spraybeläggningslinje speciellt utformad för tillverkning och renovering av bilhjul, tillämplig på olika bilhjulstyper (stålhjul, aluminiumfälgar, smideshjul, gjutna hjul, personbilsh...
See Details
Yueze Environmental Protection tillhandahåller one-stop-kompatibla industriella ytbehandlingslösningar med professionell teknik och fint hantverk.
 Få förfrågningar
2026-09-25
På stålgolvet i en fabrik för fordonskomponenter kommer beslutet att gå från flytande färg till pulver sällan från ett enda dramatiskt misslyckande. Det byggs vanligtvis upp långsamt: en blister med klarlack under garantin, ett klagomål om översprutning från en OEM-revisor, en faktura för bortskaffande av lösningsmedel som fortsätter att klättra. När en processingenjör börjar forska pulverlackering för bilar , frågan är inte längre om man ska ta bort den flytande färgslingan. Frågan är hur man bygger en pulverlinje som håller toleranser över tusentals delar per skift utan att förvandla underhåll till ett andra heltidsjobb.
Börja med själva filmen. Ett härdat pulver bygger till 60 till 100 mikron (2,4 till 4,0 mil) av härdad film i en enda passage, medan lösningsmedelsburna primers och topplacker för bilar vanligtvis bara når 25 till 35 mikron. Den tjockare, helt tvärbundna filmen absorberar gruspåverkan och håller fukt borta från underlaget. På ett korrekt förbehandlat upphängningsfäste visar sig den skillnaden snabbt i saltspraytestning: pulverlackerade delar tål ofta ungefär dubbelt så lång exponeringstid innan röd rost uppstår jämfört med vätskemålade delar.
Det ekonomiska fallet är lika direkt. I en typisk vätskesprutbox är överföringseffektiviteten mellan 40 och 60 procent. Pulversystem med cyklonåtervinningstryck materialutnyttjande över 95 procent eftersom överspray dras tillbaka in i matningsbehållaren och återanvänds. På en linje där delen bara behåller 60 gram för varje 500 gram som pistolen matar, sparar den återvinningsgraden hundratals kilo beläggningsmaterial varje månad.
Regeltrycket fullbordar argumentet. Pulver avger försumbara flyktiga organiska föreningar, skapar inget farligt lösningsmedelsavfall och oåtervunnen översprutning kan vanligtvis behandlas som ofarligt fast avfall. För anläggningar som omförhandlar lufttillstånd vid varje förnyelsecykel, förenklar detta efterlevnad och minskar övervakningskostnaderna.
| Egendom | Pulverlackering | Flytande färg |
|---|---|---|
| Typisk filmtjocklek | 60–100 mikron | 25–35 mikron |
| Materialutnyttjande | 95–98 % med återhämtning | 40–60 % |
| VOC-innehåll som tillämpats | Försumbar | 300–600 g/L |
| Kant- och urtagstäckning | Bra | Måttlig |
| Omarbeta vägen | Bränn av eller kemikalieremsa | Slipa och måla om |
Alla delar hör inte hemma på en puderlinje. Stora, plana exteriörpaneler av klass A som dörrar, fendrar och takskinn målas fortfarande vanligtvis med flytande system eftersom pulver som appliceras i produktionshastighet kan lämna en lätt apelsinskalstruktur på breda ytor. En lång lista med underrede, chassi och batterielektriska komponenter är dock verkligen bättre lämpade för puder:
 Spraybeläggningslinje för bilhjul Professionell spraybeläggningslinje speciellt designad för tillverkning och renovering av bilhjul, tillämplig på olika bilhjulstyper (stålhjul, aluminiumlegering som... Visa produkt →
En produktionspulverlinje är inte en glorifierad spraybox. Det är en koordinerad sekvens av fem steg som måste vara i balans hela tiden:
Linjen presterar bara när dessa stadier håller sig i balans. Om ugnen har en temperaturgradient större än ±5°C över delens bredd , tjocka och tunna sektioner härdar i olika hastigheter, vilket skapar färgvariationer på synliga delar och inkonsekvent hårdhet på funktionella. Om transportörens hastighet avviker ändras uppehållstiden i sprutboxen och filmtjockleken blir ojämn. För en uppdelning på komponentnivå av vad som sitter mellan tvätttunneln och nedkylningsstationen, se vår artikel om vilken utrustning en beläggningsproduktionslinje har .
 Pulverlackeringslinje Används ofta i metallarbetsstycken som hårdvara, bildelar, tekniska maskiner, metallmöbler, konstbrunnslock, kommunala anläggningar och precisionskomponenter... Visa produkt →
Att köpa en pulverlackeringslinje för bilbruk skiljer sig från att köpa en enskild monter. Du köper ett genomströmningslöfte: linjen måste belägga X delar per timme, med en definierad filmtjocklek, inom en definierad kvalitetsgräns, och fortsätta göra det i flera år. Varje specifikation bör testas mot dessa fyra siffror.
Många EV-komponentlinjer kombinerar också en tunn e-coat-primer för korrosionsbeständighet med ett pulverskikt för nötningsskydd. Tillverkare som behöver se hur dessa delar går ihop för fordonsproduktion kan granska vår lösningar för tillverkning av fordon och elbilar , som täcker hela sekvensen från förbehandling till slutlig inspektion.
 Elektroforesbeläggningslinje för elfordon Professionell elektroforesbeläggningslinje speciellt designad för elfordon (EV), tillämpbar på olika elbilar (passagerarbilar, kommersiella elbilar, ny energilogi... Visa produkt →
När linjen är live avgörs kvaliteten av mätningar, inte åsikter. Den första är filmtjocklek konsistens . Använd en magnetisk tjockleksmätare (för stål) eller en virvelströmsmätare (för aluminium) på samma fem eller sex punkter på flera delar per skift och logga resultaten. En spridning på mer än 15 mikron mellan höga och låga avläsningar pekar vanligtvis på pistolhastighet, avstånd eller luftflödesproblem.
Den andra är bota fullständighet . MEK-gnidningstestet - torka av den härdade ytan med metyletylketon - talar om för dig om pulvret var helt tvärbundet. De flesta bilspecifikationer accepterar 25 till 50 dubbelgnidningar utan att lösningsmedlet bryter igenom till underlaget. Blyertshårdhetstestet fungerar som en backup: härdade härdplaster mäter vanligtvis 2H eller hårdare.
Den tredje är täckning i svåråtkomliga områden . Inspektera urtag, kanter och gängade hål för blottmetallfläckar orsakade av Faraday-bureffekter. Om urtagen ser tunna ut behöver linjen mer luftflöde eller justerade pistolvinklar för att trycka in pulver i dessa håligheter.
Motorhus i aluminium och gjutjärnsfästen medför en dold risk: avgasning . När ett poröst gjutgods värms upp i härdningsugnen, expanderar instängd luft och mögelrester och spränger genom den fortfarande smältande filmen och lämnar kraterliknande defekter. Ett avgasningssteg för bakning eller ett högflödespulver formulerat för porösa substrat kan förhindra de flesta av dessa avfall.

Professionell spraybeläggningslinje speciellt utformad för tillverkning och renovering av bilhjul, tillämplig på olika bilhjulstyper (stålhjul, aluminiumfälgar, smideshjul, gjutna hjul, personbilsh...
See Details
Professionell beläggningslinje speciellt designad för stora gjutgods och tunga lastbilsdelar, tillämpbar på olika stora gjutgods (ingenjörsgjutgods, gjutgods för gruvutrustning, industrigjutgods) o...
See Details
Professionell elektroforesbeläggningslinje speciellt designad för elfordon (EV), tillämpbar på olika EV-typer (passagerar-EV, kommersiella EV, nya energilogistikfordon) och EV-komponenter. Huvudtyp...
See Details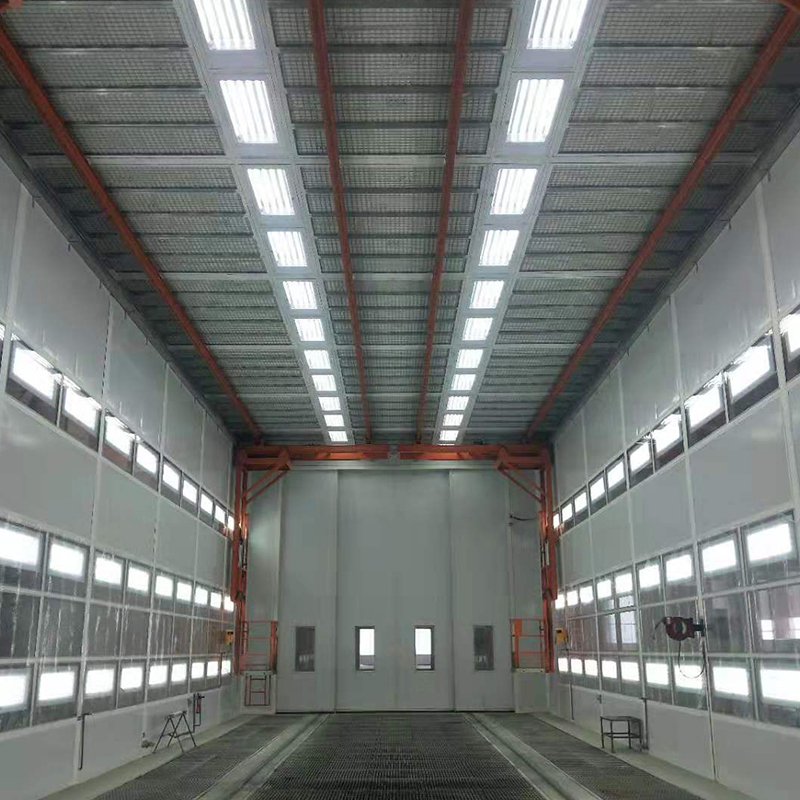
Spraybås för tunga fordon är en storskalig professionell beläggningsverkstad, speciellt designad för överdimensionerad och tung utrustning. Med kraftfull luftcirkulation, värmesystem och flerstegs ...
See Details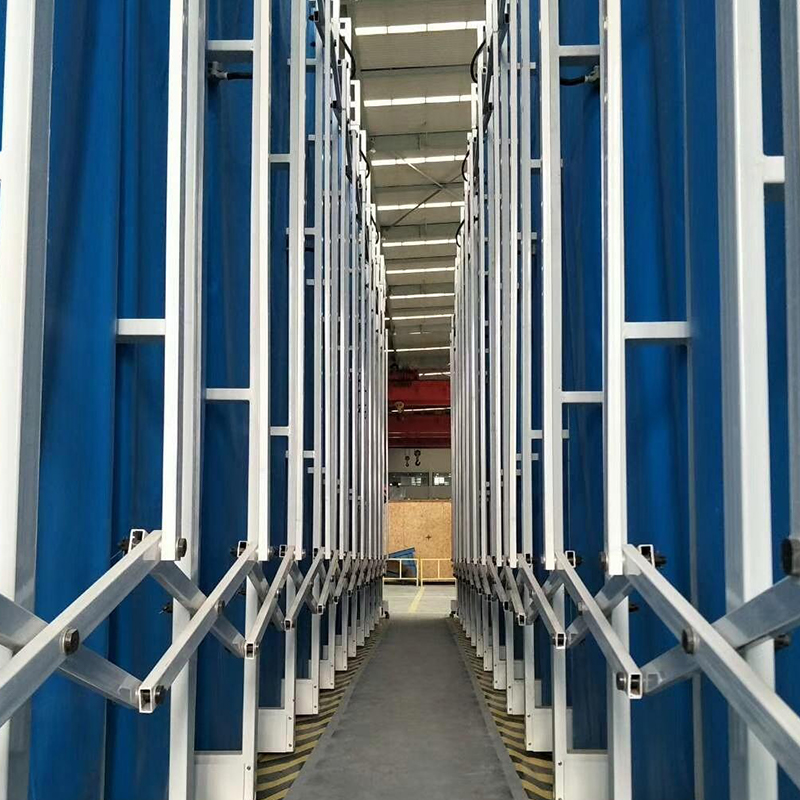
Den infällbara mobila sprut- och slipbåset är en flexibel, platsbesparande och multifunktionell arbetsstation för beläggning. Med en teleskopisk rörlig struktur och integrerat damm- och färgdimmafi...
See Details
Används i stor utsträckning i metallarbetsstycken såsom hårdvara, bildelar, tekniska maskiner, metallmöbler, konstbrunnslock, kommunala anläggningar och precisionskomponenter, lämpliga för mass- oc...
See DetailsBygg ditt skräddarsydda industriella beläggningssystem
Skicka oss din arbetsstyckesinformation, produktionskapacitet, beläggningsprocess, verkstadslayout och miljökrav. Yueze hjälper till att utvärdera ditt projekt och utveckla en lämplig lösning för beläggning, transport, torkning och miljöbehandling.
Huvudmeny
Produkter
Kontakta oss
Företagsadress:
Nr 12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, Jiangsu-provinsen
Skicka meddelande till oss just nu!

Följ oss: