
Professionell elektroforesbeläggningslinje speciellt designad för elfordon (EV), tillämpbar på olika EV-typer (passagerar-EV, kommersiella EV, nya energilogistikfordon) och EV-komponenter. Huvudtyp...
See Details
Yueze Environmental Protection tillhandahåller one-stop-kompatibla industriella ytbehandlingslösningar med professionell teknik och fint hantverk.
 Få förfrågningar
2026-10-16
Pulverfärg är ett torrt beläggningsmaterial: harts, pigment och tillsatser blandas, extruderas, kyls och mals till ett fint pulver som innehåller inget lösningsmedel alls . Pulvret sprutas på en jordad metalldel, hålls på plats genom elektrostatisk attraktion, smälts sedan och härdas i en ugn till en hård, kontinuerlig film. Ingenting avdustar under appliceringen, varför ett allmänt skikt landar mellan 60 och 120 mikrometer, två till fyra gånger tjockleken på en vanlig flytande färgbeläggning.
Det är det korta svaret. Det praktiska svaret är viktigt när du citerar en del eller köper en linje, eftersom materialets torra natur driver allt nedströms: delupphängning, filmtjocklekskontroll, färgbytestid och hur mycket material du återvinner istället för att kassera.
Pulverfärg är en formulerad beläggning, inte en enda kemikalie. Ett typiskt härdplastpulver bryter ner ungefär så här:
Blandningen extruderas varm, kyls till ett skört ark och mals till 20 till 60 mikrometer. Partikelstorleksfördelning är den detalj som köpare sällan ser men alltid känner: överskott av finkorn minskar överföringseffektiviteten och skapar damm, medan överdimensionerade artiklar ger en grov yta med apelsinskal.
Sekvensen är fixerad. Att förkorta ett stadion visar allmänt som adhesionsförlust eller pinholes inom veckor, under ett år.
Båda bär samma namn, men de bättre sig olika i ugnen, och den skillnaden avgör reparerbarhet, tjocklek och kostnad per del.
| Egendom | Termohärdande pulver | Termoplastiskt pulver |
|---|---|---|
| Härdningsmekanism | Kemisk tvärbindning; kan inte smältas om | Endast smält och flytande; kan smältas om |
| Filmtjocklek | 60 till 120 mikrometer i ett lager | 250 till 1000 mikrometer, ofta multipass |
| Reparera | Svårt; delen avskalas och beläggs på nytt | Kan omsmältas lokalt |
| Typiskt material | Epoxi, polyester, hybrid, polyuretan, fluorpolymer | Nylon, PVC, polyeten |
| Bäst passform | Vitvaror, bildelar, arkitektoniska profiler | Rör, ställningar, kemiskt och tjockt slitageskydd |
Bäst korrosions- och kemikaliebeständighet, sämst UV-stabilitet. Kalkning utomhus förväntas, så håll det inomhus: tankar, skåp, maskinramar, delar under huven.
Standard utomhuspuder. Behå UV- och glansretention, rimlig mekanisk prestanda, brett färgområde.
En kompromiss för inredningsvaror: mjukare flöde, lägre kostnad och bättre utseende än rak epoxi på möbler och hyllor.
Exteriör hållbarhet med en slätare, tunnare finish än polyester, vanlig på hjul och arkitektonisk metall.
Arkitektonisk harts som håller färg och glans i årtionden. Det kostar flera gånger mer än polyester, så det tjänar sin plats på fasader och synliga exteriörer.
Pulver är inte en universell ersättning för våt färg. Den utmärker sig på ledande, värmetoleranta metalldelar producerade i volym, och kämpar på andra håll.
Gjutgods och motvikter är en klassisk pulverapplicering, men de behöver blästras, ibland en förgräddning för att stoppa utgasning av pinholes, sedan baslack och topplack på en kontinuerlig linje. Det är därför dedikerad gjuteri och motviktsbeläggningslösningar är uppbyggda kring automatiserade linjer snarare än manuell sprutning.
Pulverfärg innehåller inget lösningsmedel, men en pulverlinje är inte utsläppsfri. Båset släpper ut luftburet pulver som måste fångas upp, patronfilter och cykloner måste dimensioneras till antalet pistoler, och härdugnen transporterar bort oljor, fukt och bindemedelsrester som kokar ut ur gjutgods och svetsade tillverkningar.
Efterlevnadshårdvara är lika viktig som pistolerna: dammuppsamling av rätt storlek för utsugning av bås, ett sista filtersteg för att skydda avgaserna, och där lokala regler kräver det, avfallsgasbehandling på ugnsstapeln. Underdimensionerad extraktion är den vanligaste orsaken till en grov finish, eftersom pulver som borde ha fångats lägger sig på delen innan härdning.
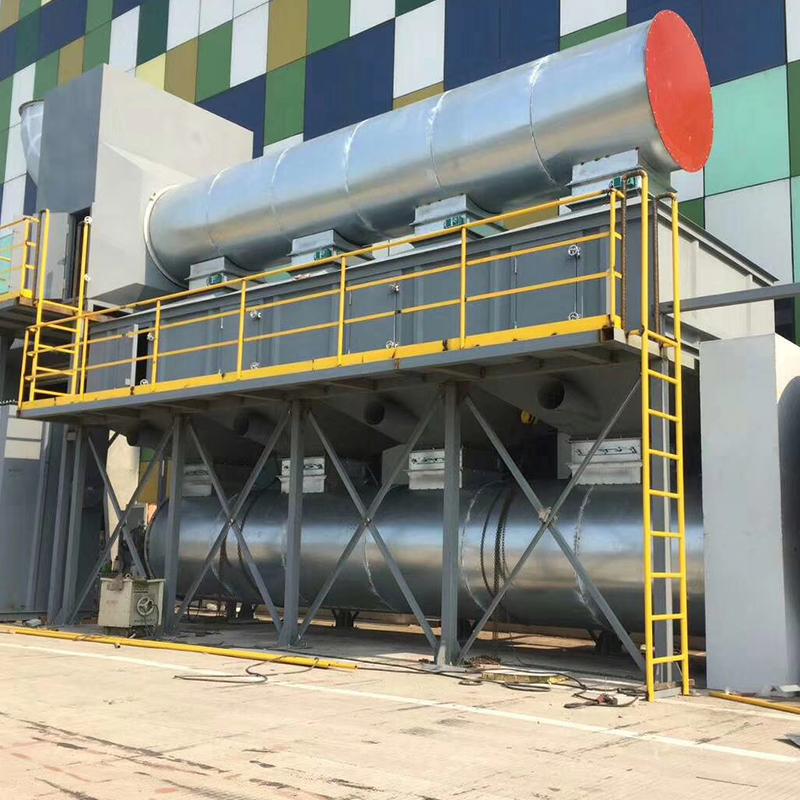 Industriell avfallsgasbehandling för pulverlackeringslinjer Anpassat avgasreningssystem för beläggnings- och målningsoperationer, med användning av uppsamling, filtrering, filtrering, kontroller och utsläpp för att minska verkstadsföroreningar. Visa produkt →
En pulverlinje är en kedja av matchade stationer, och den svagaste stationen ställer i utgångshastigheten: förbehandling, en torkningsugn, pulverbåset med återvinning, fram- och återgående anordningar eller robotar som bär pistolerna, härdugnen, kylning och en transportör som flyttar delar genom dem alla med konstant hastighet. Kontroller knyter samman stationerna så att ugnstemperatur, linjehastighet och pistolinställningar förblir i takt.
När du kostar en ny linje eller en uppgradering är den fullständiga utrustningslistan viktigare än priset på huvudpistolen. Det är värt att jämföra vilken utrustning och beläggningsproduktionslinje har innan du väger offerter från olika leverantörer.
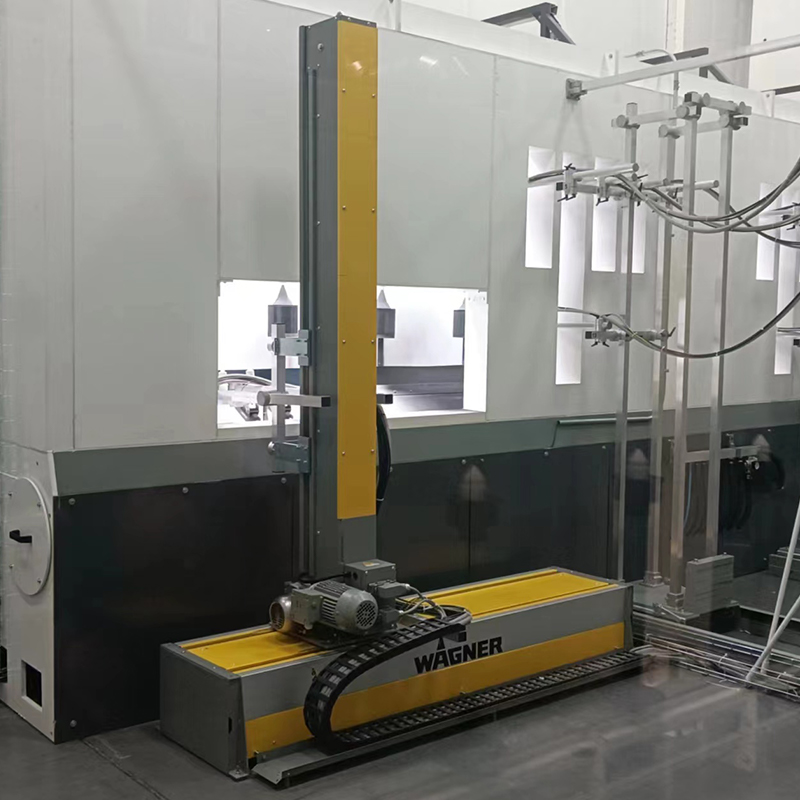 Anpassad pulverlackeringslinje för metallarbetsstycken Anpassad beläggningslinje för massmetalldelar, med förbehandling, pulverapplicering, härdning och kylning; jämför dess fullständiga utrustningslista för linjeuppgraderingar. Visa produkt →
Två driftdetaljer avgör om en puderlinje betalar sig själv. Den första är jordning. Krokar samlar härdat pulver lager för lager, och när kontaktmotståndet stiger, sjunker överföringseffektiviteten och filmtjockleken varierar från del till del. Avisolering av krokar genom pyrolys, en kontrollerad bränning i en rengöringsbås eller ugn, återställer kontakten mycket snabbare än manuell slipning.
Det andra är omställningen. Att flytta från en mörk till en ljus färg kan kosta 20 till 40 minuter av förlorad produktion om båset, slangarna och trattarna inte var designade för snabb rengöring. Båsdesign och puderåterställningslayout avgör hur mycket av tiden du får tillbaka varje skift.
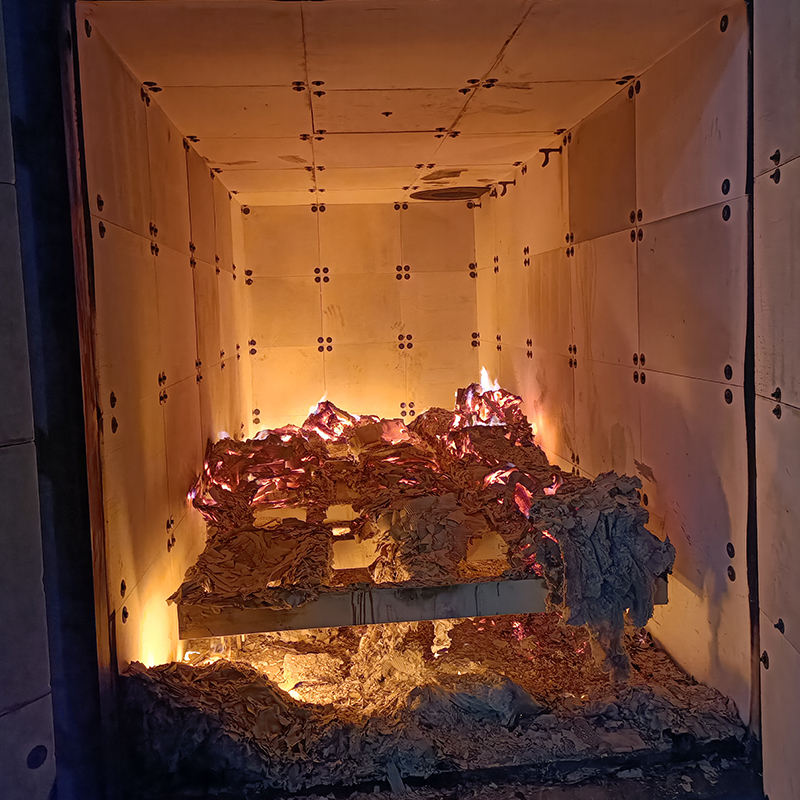 Pyrolysugn och rengöringsbås för beläggningsfixturer Avlägsnar gammal färg och beläggningsrester från ställ, krokar och jiggar utan kemisk strippning, vilket hjälper till att återställa kontakt och stödja återanvändning av fixtur. Visa produkt →
Pulverfärg är en torr, lösningsmedelsfri beläggning som sprayas elektrostatiskt och härdas till en film som är tjockare, hårdare och mer spånbeständig än de flesta flytande ytbehandlingar. Den passar volymmetalldelar som tål en härdning på 180 till 200 grader Celsius och kan hängas på en transportör, och den passar dåligt med värmekänsliga substrat, ultratunna filmer och jobb som ändrar färg med några stycken.
Bedöm det som ett system snarare än ett material. Förbehandlingskvalitet, jordning, ugnskontroll och extraktion avgör det färdiga resultatet mycket mer än vad själva pulvret gör.
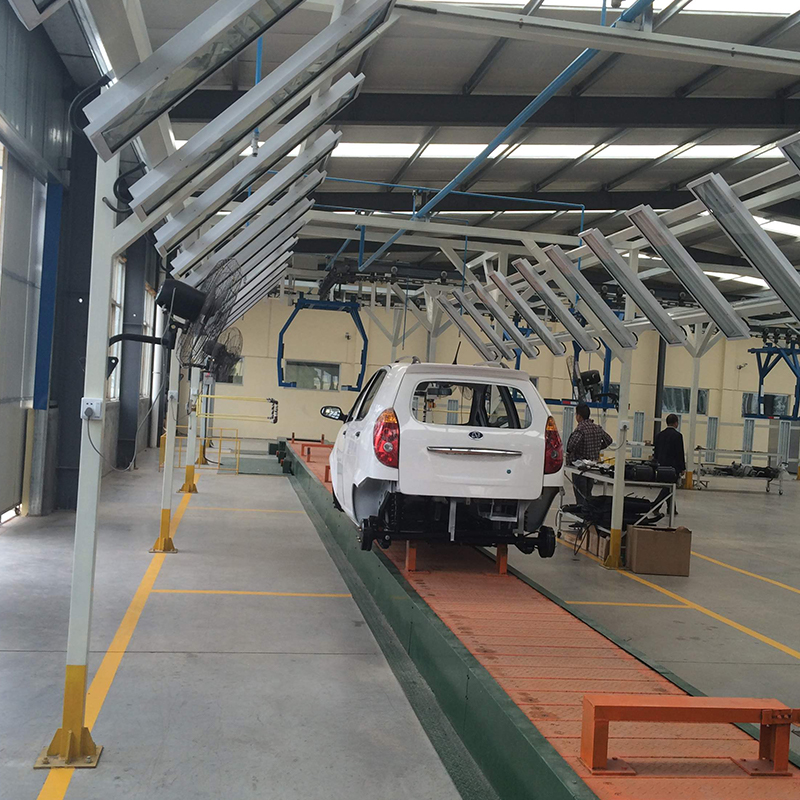
Professionell elektroforesbeläggningslinje speciellt designad för elfordon (EV), tillämpbar på olika EV-typer (passagerar-EV, kommersiella EV, nya energilogistikfordon) och EV-komponenter. Huvudtyp...
See Details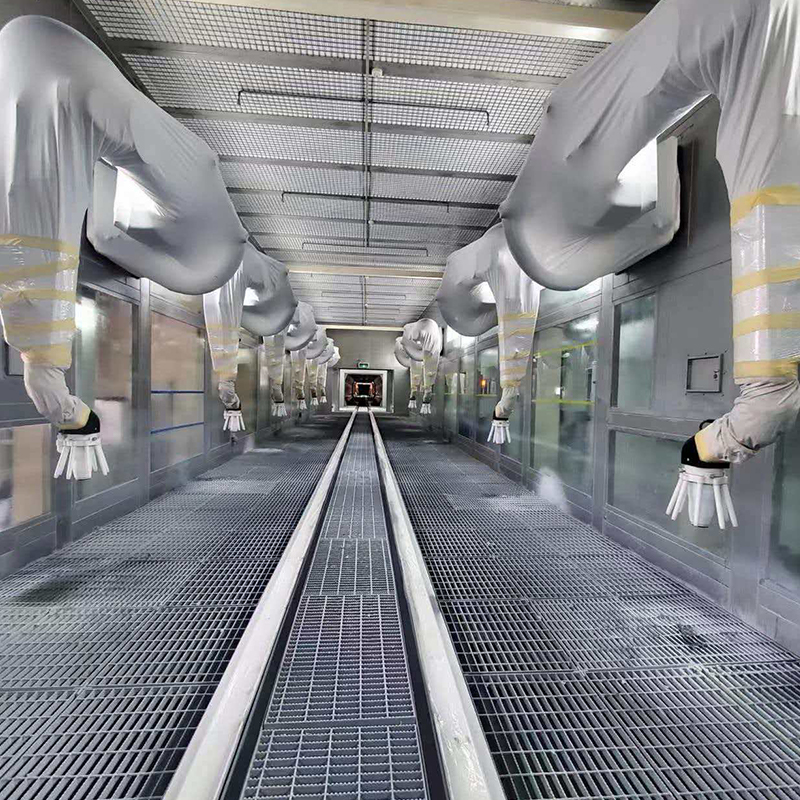
Professionell spraybeläggningslinje speciellt utformad för tillverkning och renovering av bilhjul, tillämplig på olika bilhjulstyper (stålhjul, aluminiumfälgar, smideshjul, gjutna hjul, personbilsh...
See Details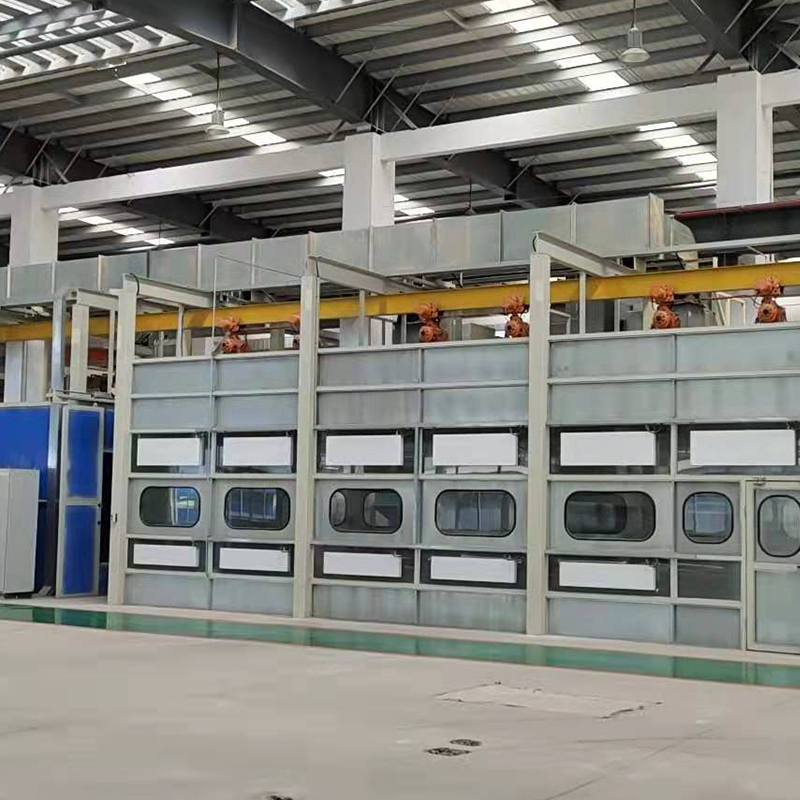
Professionell spraybeläggningslinje designad för motortillverkning och underhåll, tillämplig på olika motortyper (bensinmotor, dieselmotor, elfordonsmotor). Huvudtyper: sprutbeläggningslinje för mo...
See Details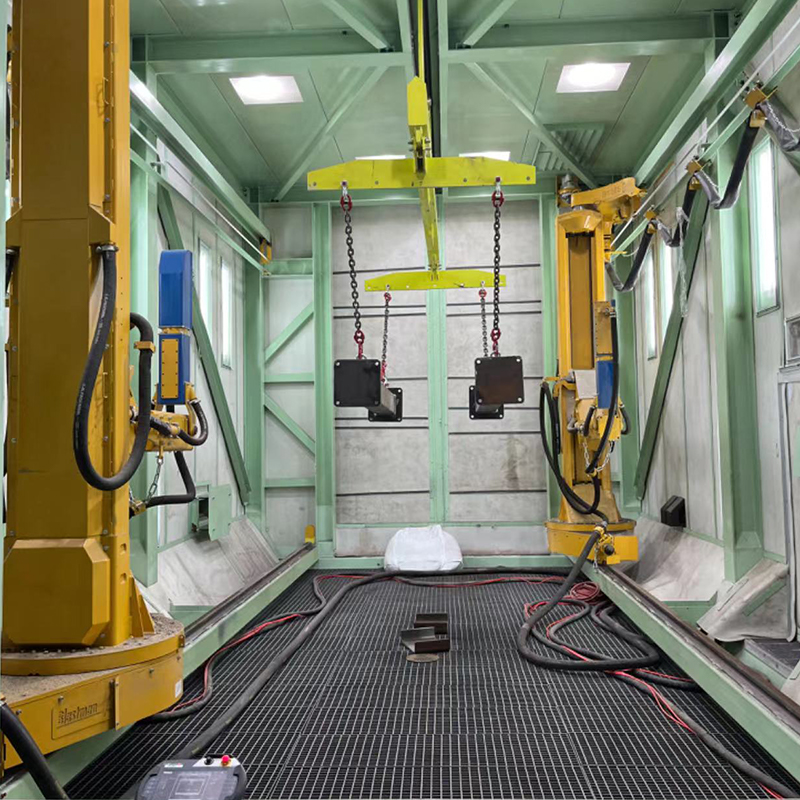
Professionell beläggningslinje speciellt designad för stora gjutgods och tunga lastbilsdelar, tillämpbar på olika stora gjutgods (ingenjörsgjutgods, gjutgods för gruvutrustning, industrigjutgods) o...
See Details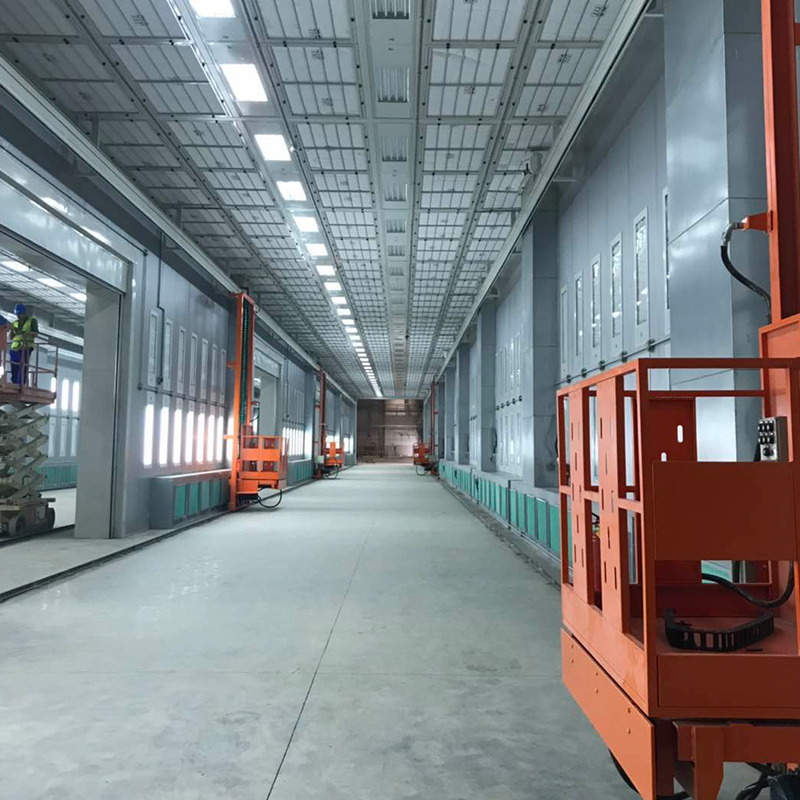
Professionell underhållslinje speciellt utformad för vagnar och tankfartyg, tillämplig på olika typer av vagnar och tankbilar (järnvägsbil, gondolvagn, flatbil, oljetanker, kemikalietanker, LNG/LPG...
See Details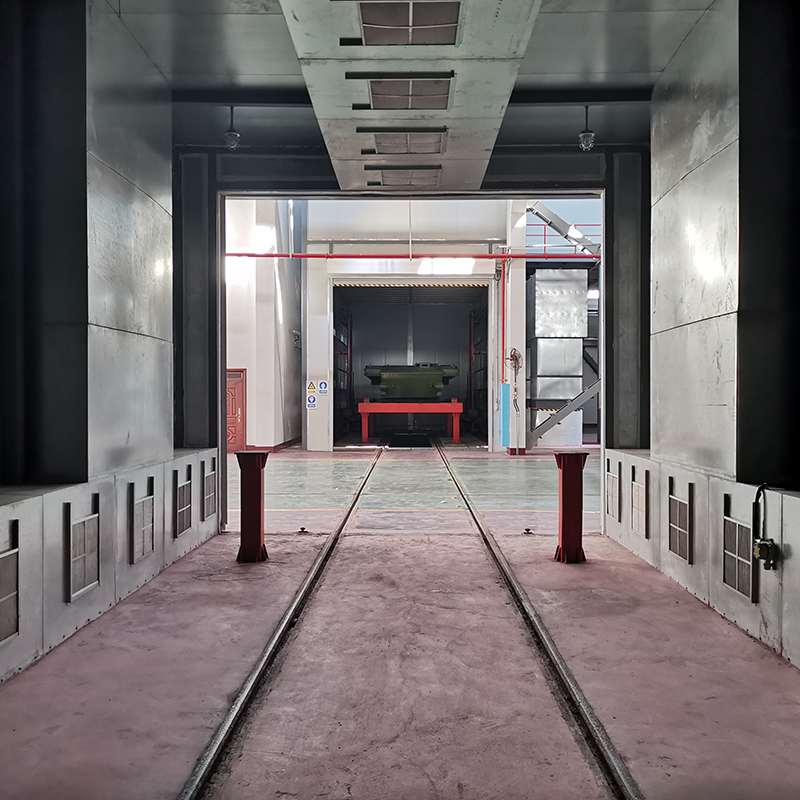
Sprayfärglinjen är ett komplett automatiserat beläggningssystem, inklusive sprutning, torkning, härdning och transportprocesser. Den har stabil drift, enhetlig spruteffekt och bra tätningsprestanda...
See DetailsBygg ditt skräddarsydda industriella beläggningssystem
Skicka oss din arbetsstyckesinformation, produktionskapacitet, beläggningsprocess, verkstadslayout och miljökrav. Yueze hjälper till att utvärdera ditt projekt och utveckla en lämplig lösning för beläggning, transport, torkning och miljöbehandling.
Huvudmeny
Produkter
Kontakta oss
Företagsadress:
Nr 12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, Jiangsu-provinsen
Skicka meddelande till oss just nu!
Följ oss: